在冶炼车间里,炉前分析的快慢常常决定一炉钢水的去向。过去靠化学湿法分析,一份成分报告要等上几个小时,炉子只能按经验调整;如今把一小块试样放到火花台上一激发,十几秒内屏幕上就列出十几个元素的含量,操作人员据此判断是否补加合金、是否需要继续吹氧。承担这道工序的主力设备,就是全谱直读光谱仪。它把原子发射光谱的分析能力与全谱采集的灵活性放在一台仪器里,成为钢铁和有色金属生产线上常见的成分控制工具。
要理解它的价值,先要看它的工作方式。试样在火花或电弧的高能放电中被逐层熔化、气化、原子化并激发,处于激发态的原子回到基态时释放出特定波长的光,不同元素有各自的特征谱线,谱线强度与含量之间存在对应关系。传统光电倍增管机型靠预先安装的通道来接收固定谱线,元素一旦确定就难以改动;全谱机型则用面阵探测器连续记录从紫外到可见区的整段光谱,一次曝光把成千上万条谱线同时留在数据里。这意味着分析人员可以在事后挑选更合适的分析线,遇到基体接近、谱线重叠的样品时有了调整余地,也可以在原有基础上增加元素而无需改动光路结构。对于牌号繁多、合金体系经常变化的金属材料检测来说,这种灵活性带来的便利相当实际。
仪器给出的数字能不能用,很大程度上取决于样品和过程控制。钢铁试样通常需要快速冷却得到白口化组织,避免石墨碳和夹杂影响碳、硫的测定;表面要用专用磨样机磨平,不能有氧化层、油污和气孔,激发面平整度不足会导致放电不稳、数据跳动。氩气要保证纯度并充分冲洗光室与激发台,否则短波元素谱线会被空气吸收。每天开机后的曲线校准、类型标准化和控样核对,是让结果落在可信区间的基本动作,也是实验室管理体系里经常被检查的环节。
在钢铁领域,全谱直读光谱仪几乎贯穿从原料到成品的多个节点。炼钢炉前要盯住碳、硅、锰、磷、硫这些决定钢种性能与工艺走向的元素,合金钢还要关注铬、镍、钼、钒、钛、铌、铝等合金化元素,成分偏差可能直接影响淬透性、韧性和耐蚀性。精炼和连铸阶段,成分复核用来确认钢包内的均匀性,避免偏析带来的批次差异。轧材和锻件出厂前的成品复检,则更注重牌号符合性与杂质上限。废钢分拣场地用便携或台式设备快速判别来料类别,把不锈钢、耐热钢、低合金钢区分开来,减少混料造成的整炉报废。铸铁生产中,球化处理后的残余镁、稀土含量,以及硅、锰配比,同样依赖这类快速分析。焊接材料、弹簧钢、轴承钢一类对纯净度要求较高的品种,会把磷、硫、砷、锡、铅等残余元素的控制纳入日常检测。需要注意的是,氮、氧、氢这类气体元素在全谱直读上并非强项,实际生产里多由氧氮氢分析仪或熔融法承担,两者分工配合更为稳妥。
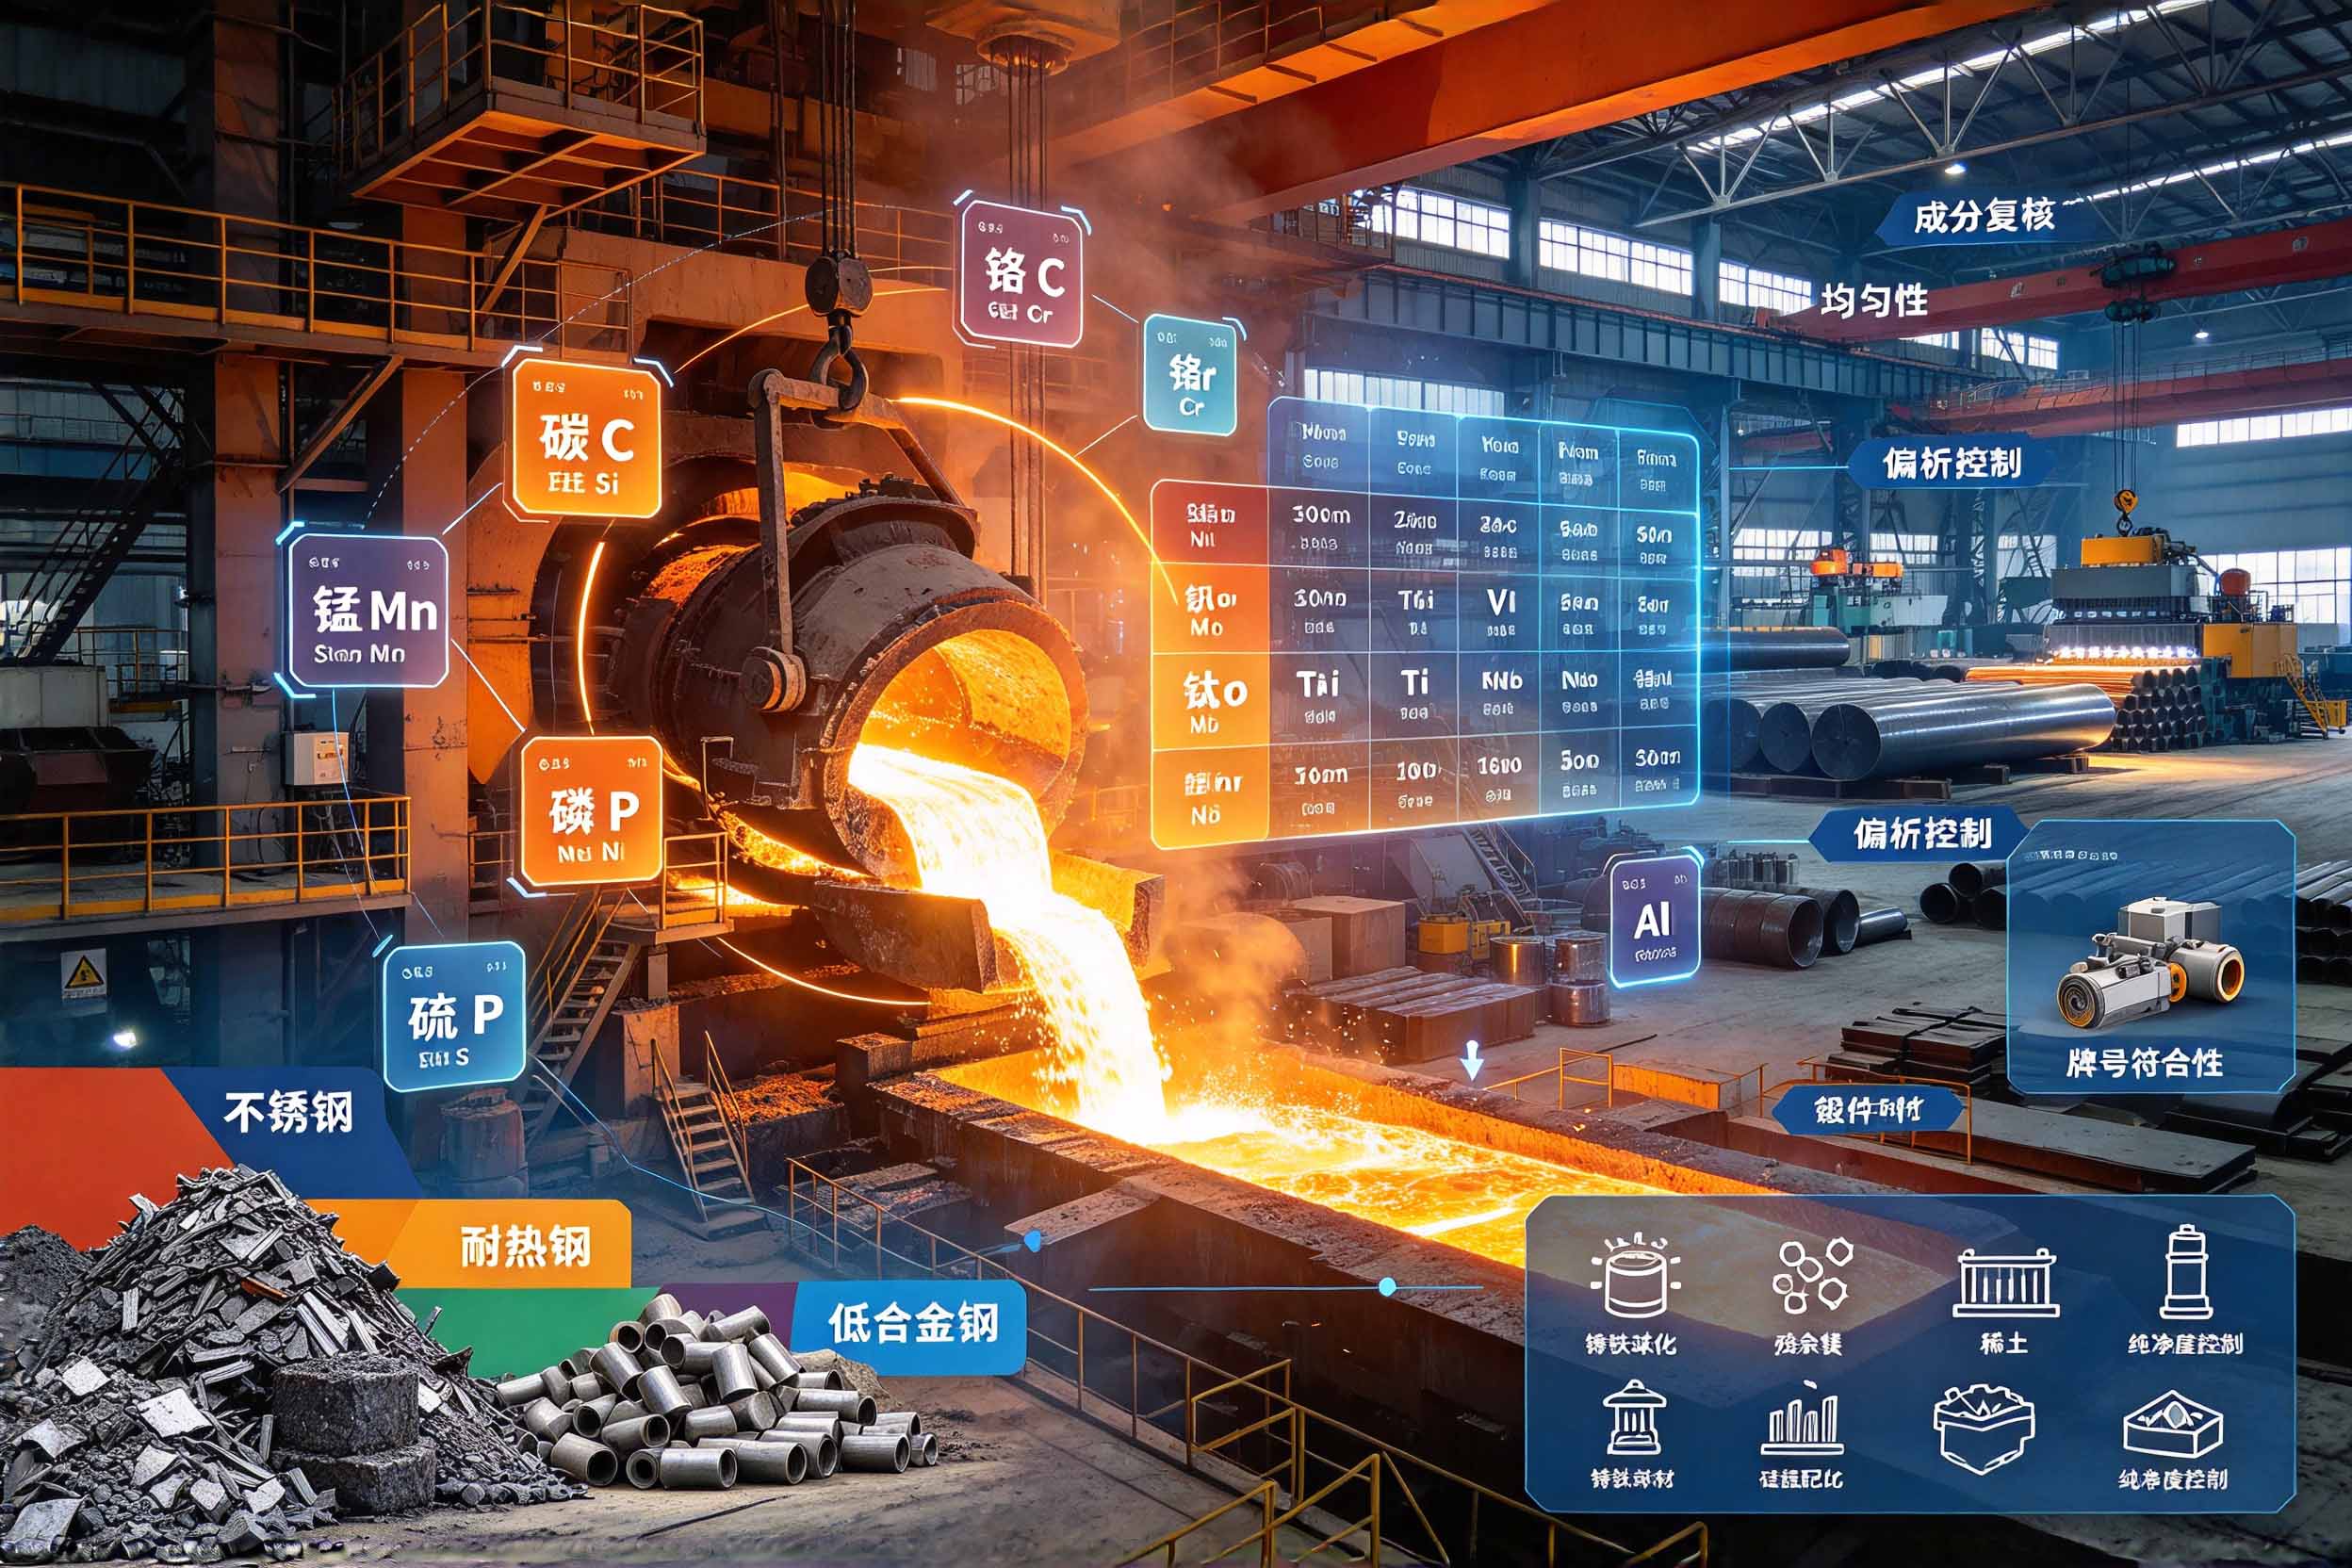
钢铁生产全流程元素检测场景
有色金属这边,全谱直读光谱仪的应用同样密集。铝合金是典型的多元素体系,硅、镁、铜、铁、锌、锰、钛、镍、铬、铅、锡的含量组合决定了牌号与力学性能,铸造铝合金与变形铝合金在配料、熔炼、均质化各阶段都要反复取样核对。再生铝行业面对来源复杂的回炉料,快速判别成分是分级使用的前提,仪器在这里承担了"把关"的角色。铜合金方面,黄铜的铜锌比、青铜的锡与磷、白铜的镍含量,都直接影响铸造性能与加工性能,杂质的控制还关系到导电导热表现。锌合金压铸件要留意铅、镉、锡等杂质对尺寸稳定性的影响;镁合金在薄壁件与压铸件生产中,铝、锌、锰、锆的配比需要及时反馈到熔炼调整;钛合金虽然熔炼与取样条件更严格,成分筛查仍然依赖光谱手段。铅锡焊料、贵金属饰品、电子材料的RoHS筛查等场景里,全谱机型因为能覆盖较多元素、便于扩展,也常被安排在来料检验环节。
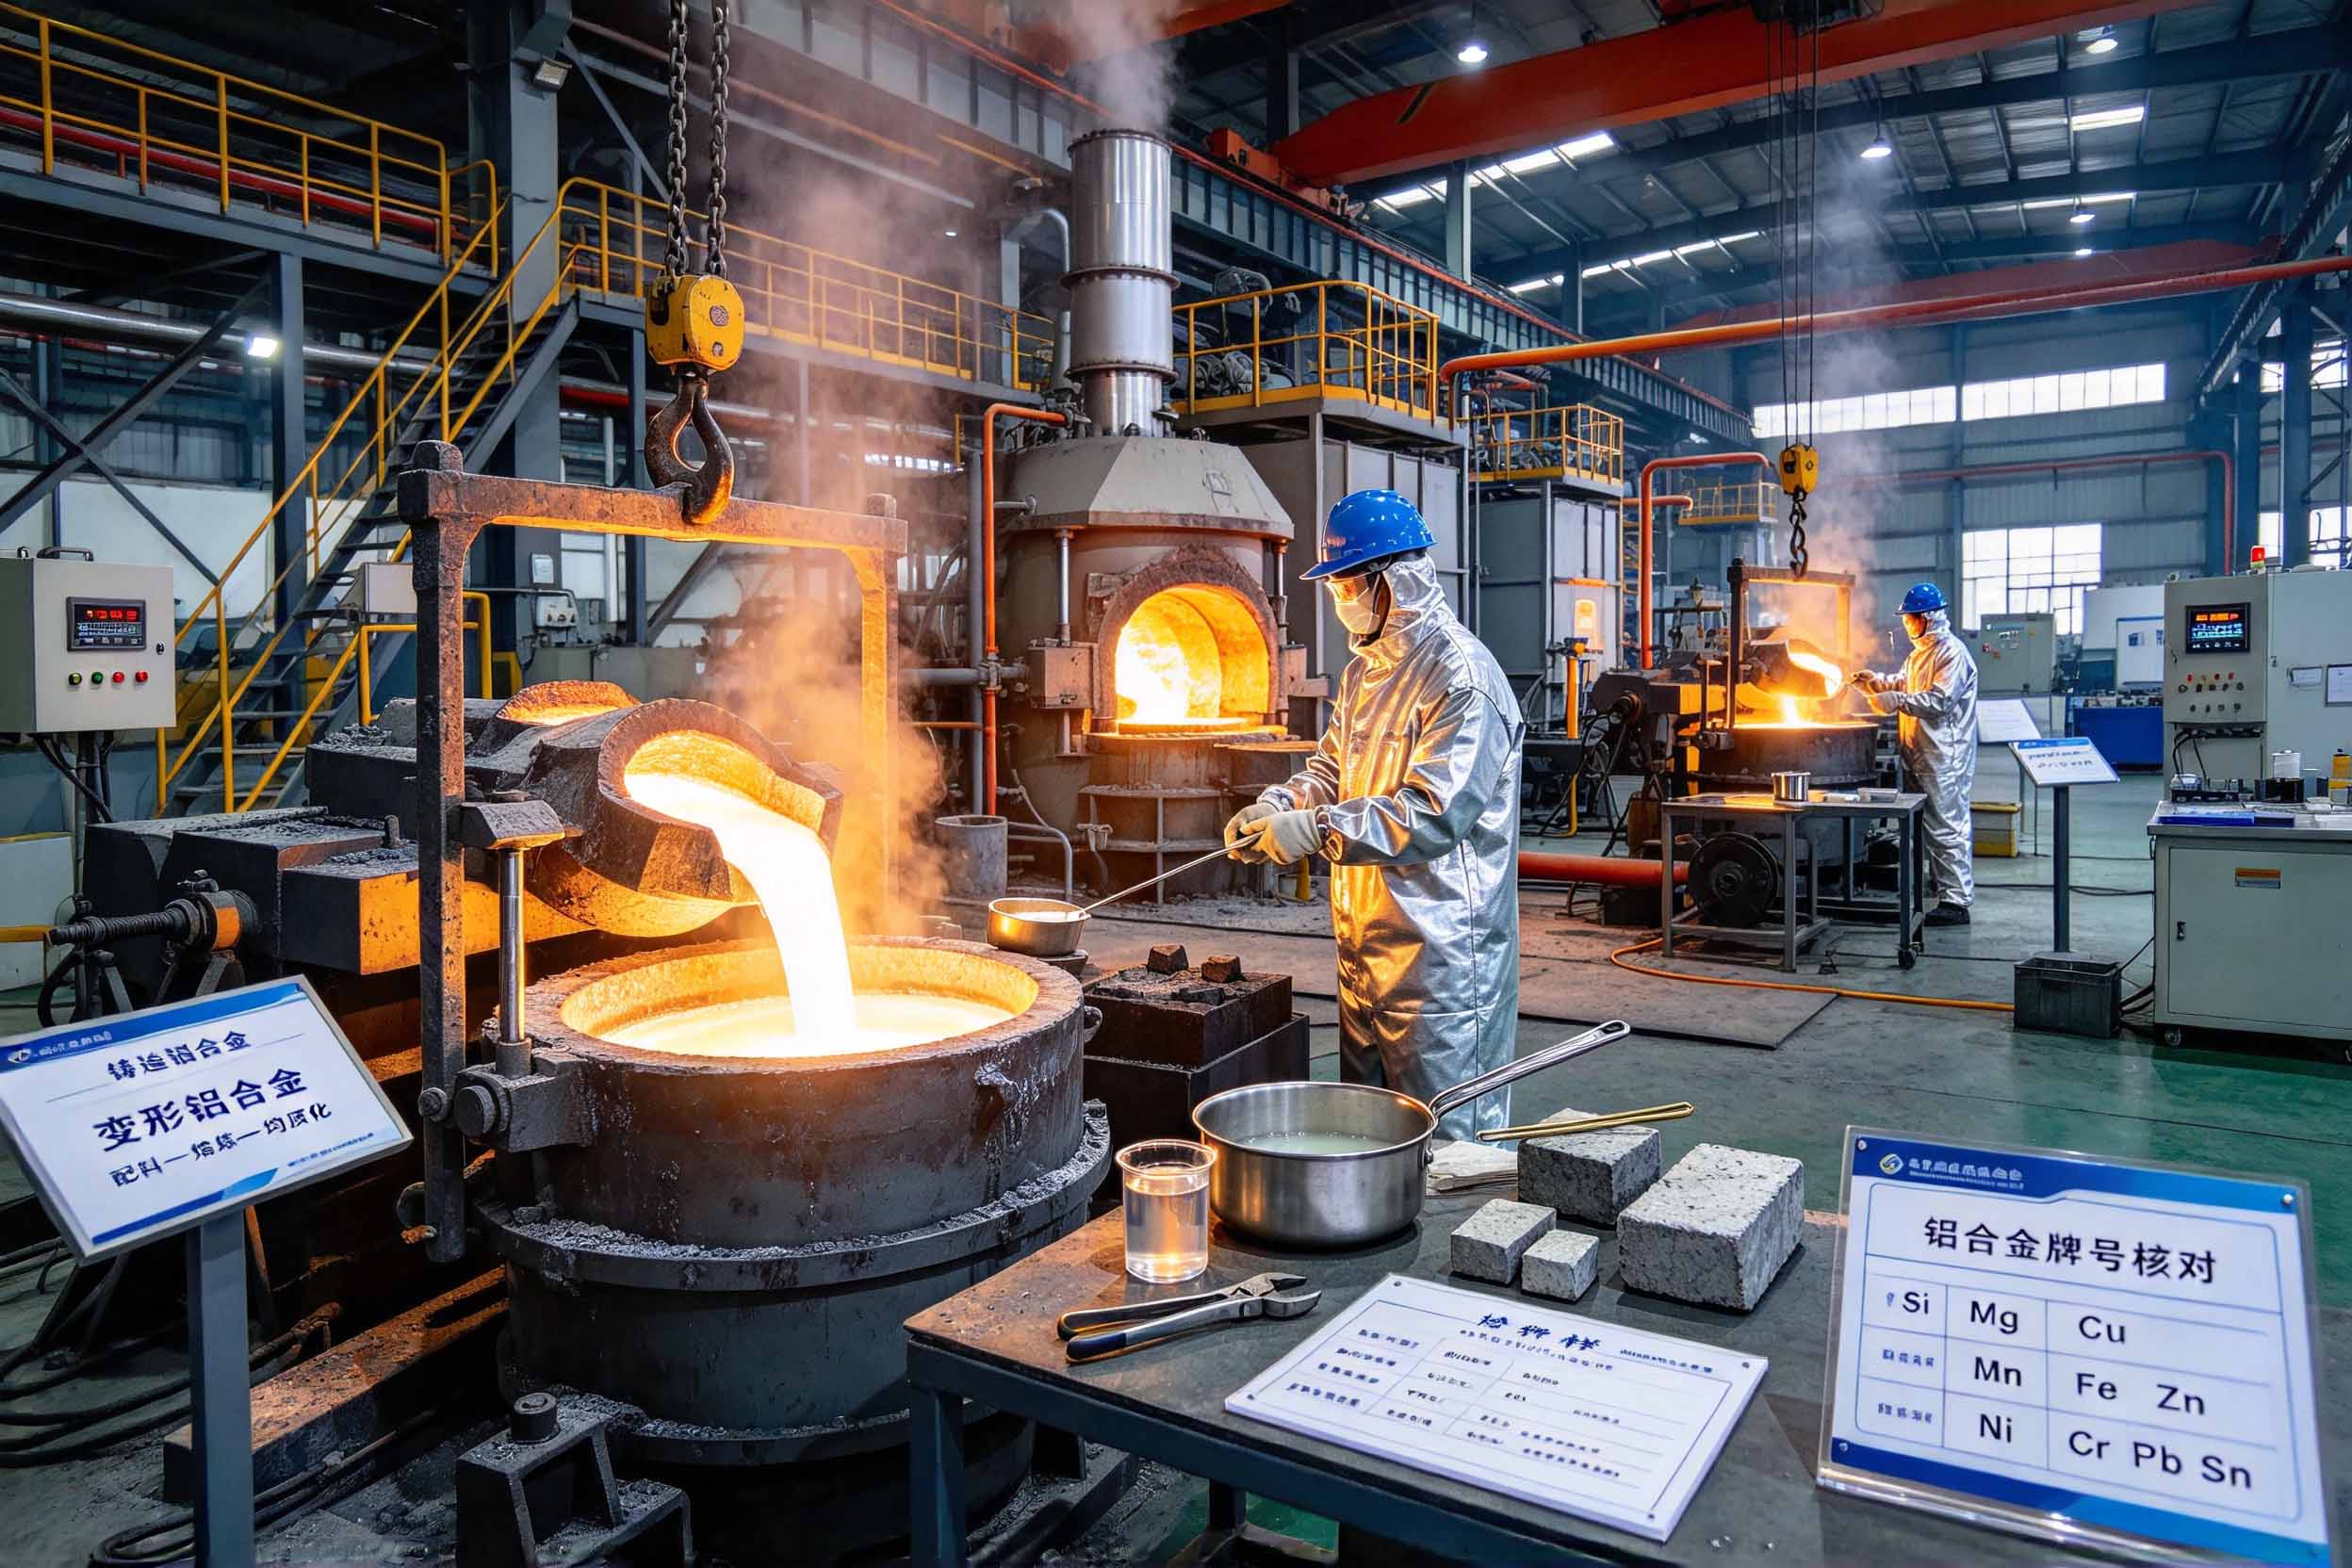
有色金属检测场景
当然,这类仪器并非万能。基体效应会随合金体系变化而改变谱线强度与含量之间的关系,需要用与待测样品基体接近的标准样品建立曲线;谱线重叠、自吸收、夹杂物和样品缺陷都可能使读数偏移;细丝、薄片、粉末和小尺寸件难以直接激发,往往要借助特殊夹具或先做熔融制样。因此,仪器的数据质量建立在标准样品体系、规范制样、定期维护和人员操作习惯之上,设备本身的性能只是其中一环。把光谱结果与化学法、氧氮氢分析、金相检验相互印证,是不少实验室保持数据可靠的常规做法。
从发展趋势看,全谱采集加上算法处理,让谱线校正、干扰扣除和牌号自动匹配变得更容易,仪器也在向自动化进样、无人值守实验室和现场便携方向延伸。对钢铁与有色金属行业而言,它的意义并不只是把分析时间从小时压缩到分钟,更在于让成分信息进入炉前决策、来料判定和成品放行的每一个节点,使质量控制从事后把关转向过程控制。一束火花点燃的瞬间,一块金属的身份就被读了出来,这正是全谱直读光谱仪在金属材料分析中持续被需要的原因。