锅炉压力容器属于高风险承压特种设备,长期在高温、高压、介质腐蚀的工况下运行,材料成分是否达标直接关系设备运行安全,一旦出现材质错用、合金元素缺失、有害杂质超标,极易引发泄漏乃至爆炸事故,因此原材料、焊接接头、关键零部件的材质核验是制造与检验环节不可缺少的一环。直读光谱仪依托原子发射光谱技术,能够快速完成金属多元素定量分析,成为锅炉压力容器行业材质核验的重要检测设备,广泛用于原材料入厂复检、加工过程复核、焊缝材质确认以及成品抽检等场景,为承压设备筑牢材质安全防线。
直读光谱仪检测的核心逻辑就是利用不同金属原子独有的特征光谱完成定性定量分析,检测过程主要分为样品预处理、仪器标准化校准、火花激发采集光谱、分光转换信号、数据计算输出结果这几个关键环节,整套流程贴合锅炉压力容器各类钢材的检测需求,可检测碳钢、低合金钢、铬钼耐热钢、不锈钢、镍基合金等承压设备常用材料,对碳、硅、锰、磷、硫、铬、镍、钼、钒等关键合金元素与有害杂质都可以实现同步测定。
样品预处理是保障检测数据真实可靠的前置条件,锅炉压力容器的钢板、锻件、管件、焊缝表面往往带有氧化皮、锈蚀、油污、焊渣、涂层,这些表层物质会干扰火花激发效果,造成检测结果偏差,因此检测前必须对被测位置进行打磨处理。操作人员使用砂轮或者磨样设备去除表面氧化层与污染物,打磨出平整、干净、无明显凹坑的金属基体表面,保证激发区域金属基体完全裸露。试样需要具备足够厚度,防止火花击穿样品,同时保证样品和仪器激发台接触紧密,避免出现漏气现象,对于焊缝窄小区域,需要打磨出足够的激发面积,满足检测的基础条件。
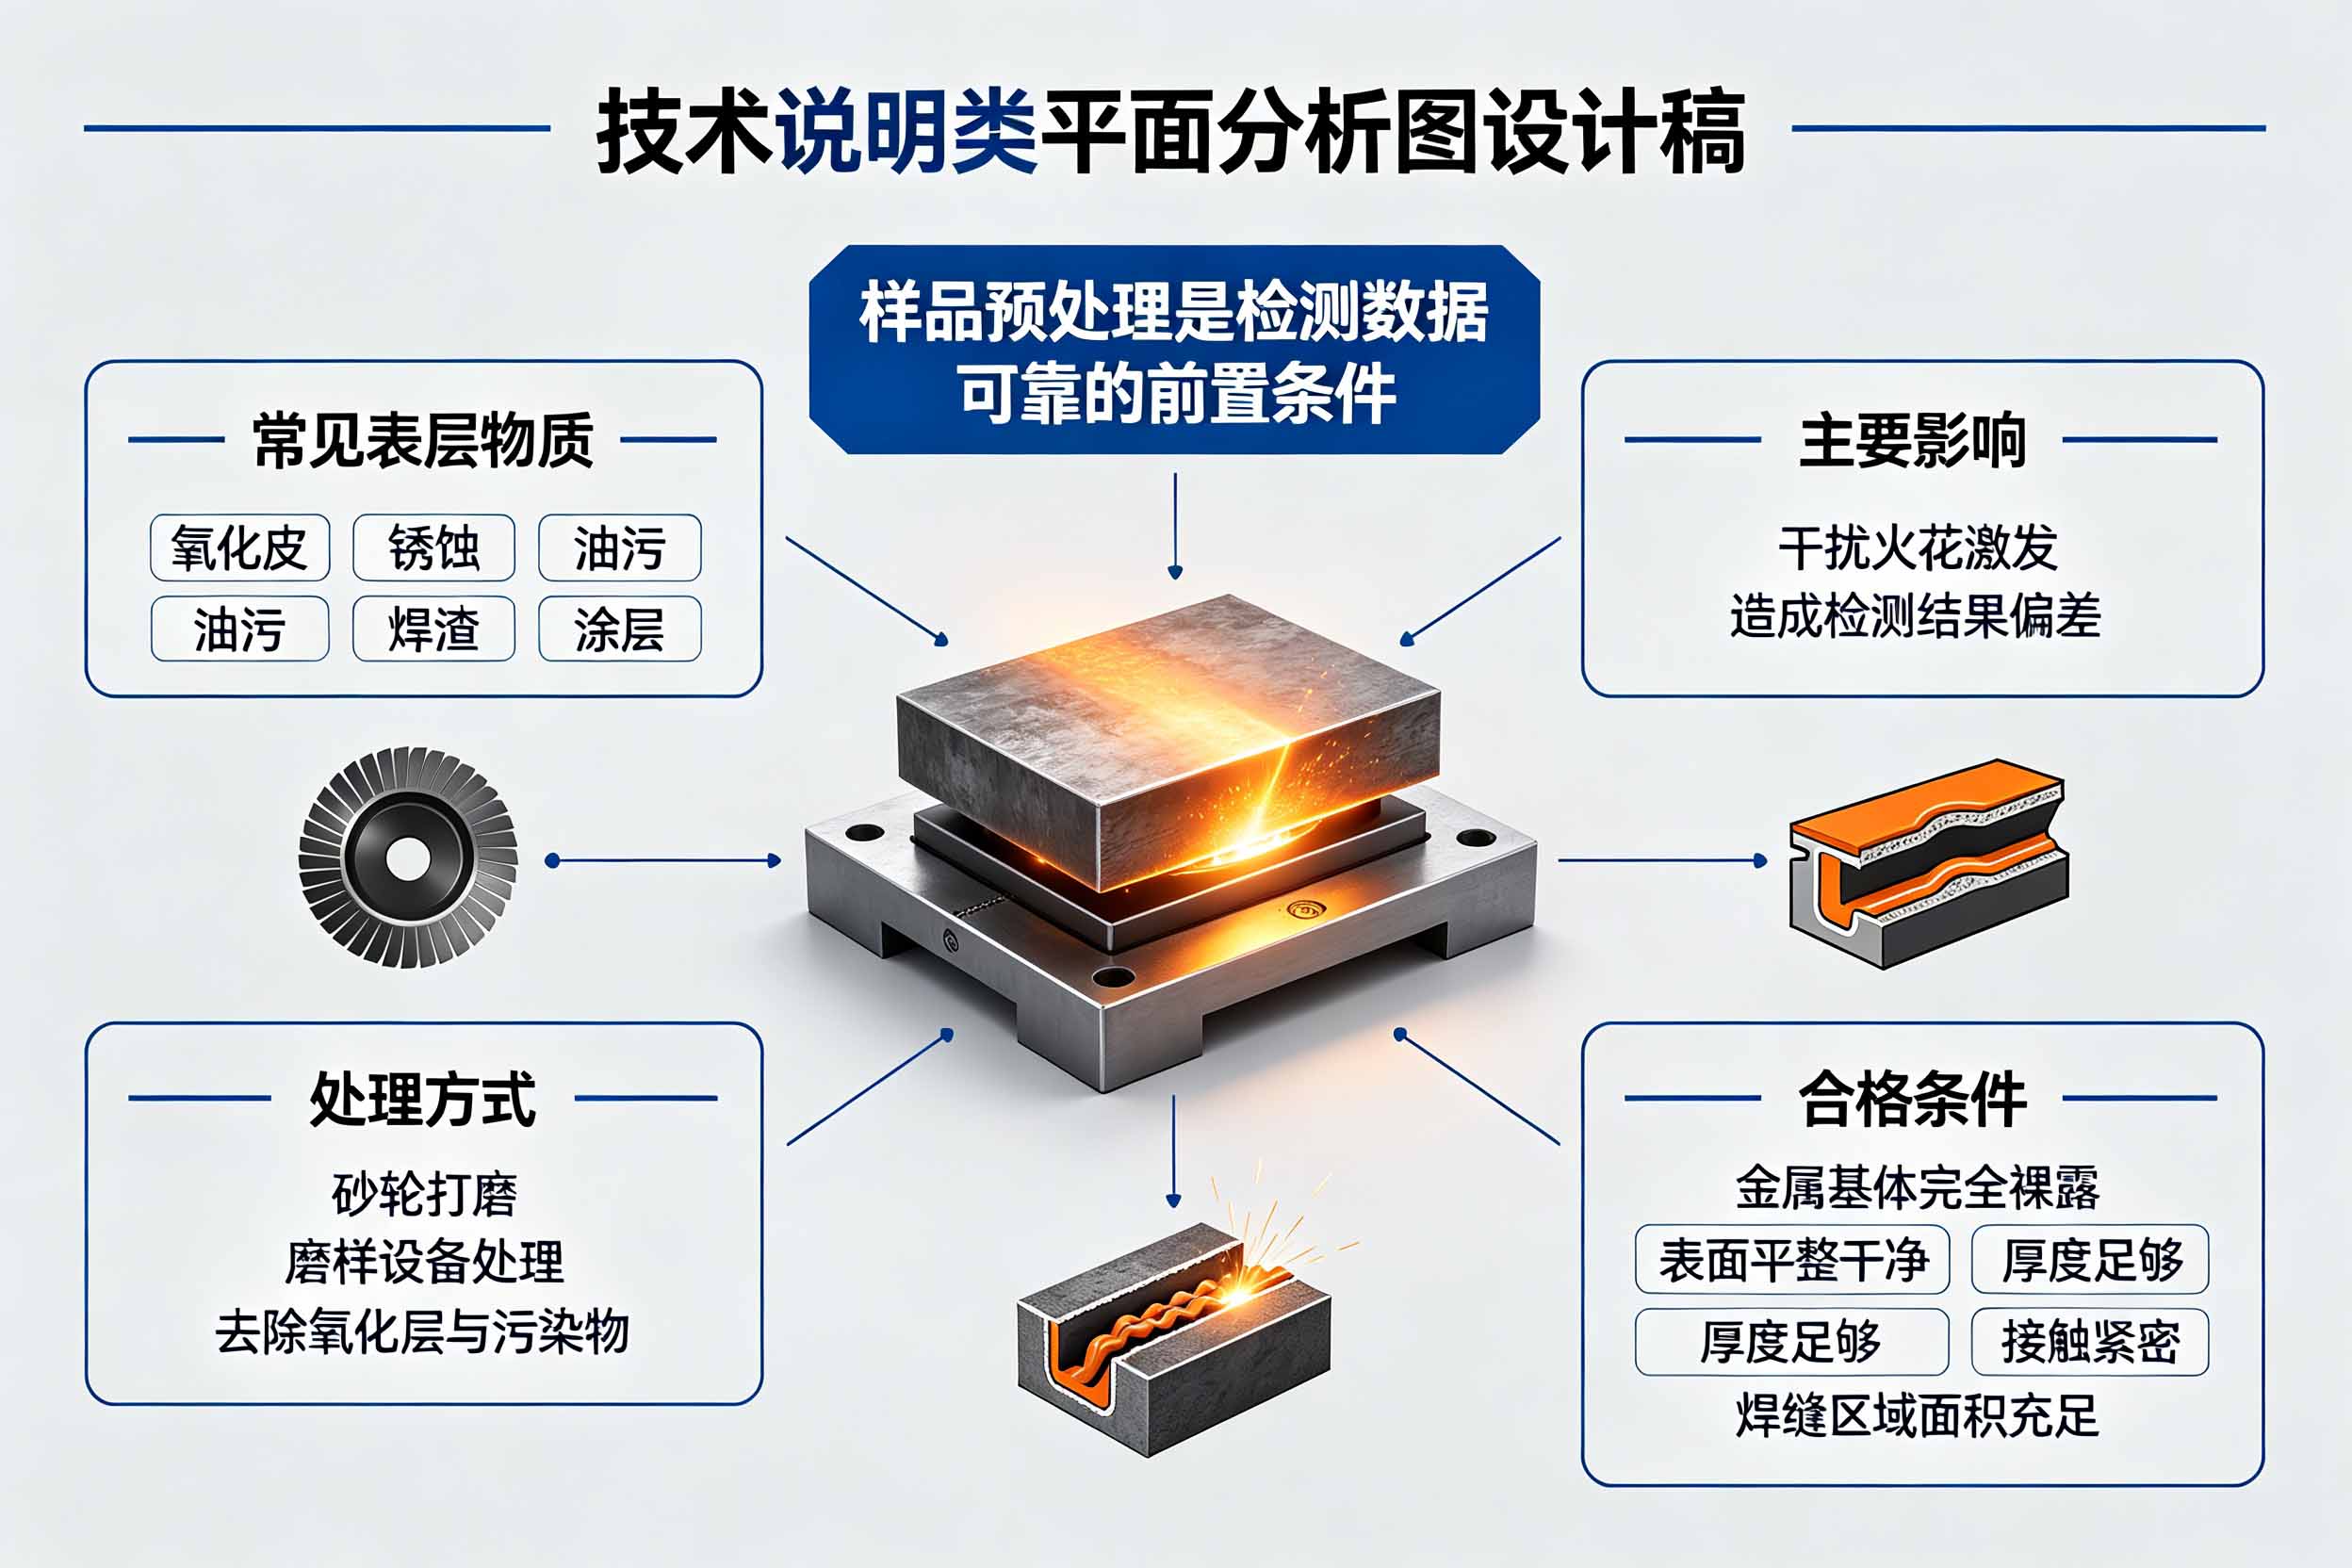
锅炉压力容器检测样品预处理分析图
样品准备完成之后,需要对直读光谱仪开展标准化校准工作。仪器开机之后,选用和被测材料基体相匹配的国家标准物质,完成类型标准化,校正仪器长时间运行带来的信号漂移,建立起谱线强度和元素含量之间的对应校准曲线。锅炉压力容器材质种类繁杂,铁基碳钢、铬钼合金钢、不锈钢基体差异较大,需要选用对应基体的标样完成校准,校准结束后还会使用控制样品开展验证,确认仪器状态稳定,方可正式开展样品检测,更换氩气、长时间连续检测之后,同样需要重新校准,规避仪器状态波动带来的误差。
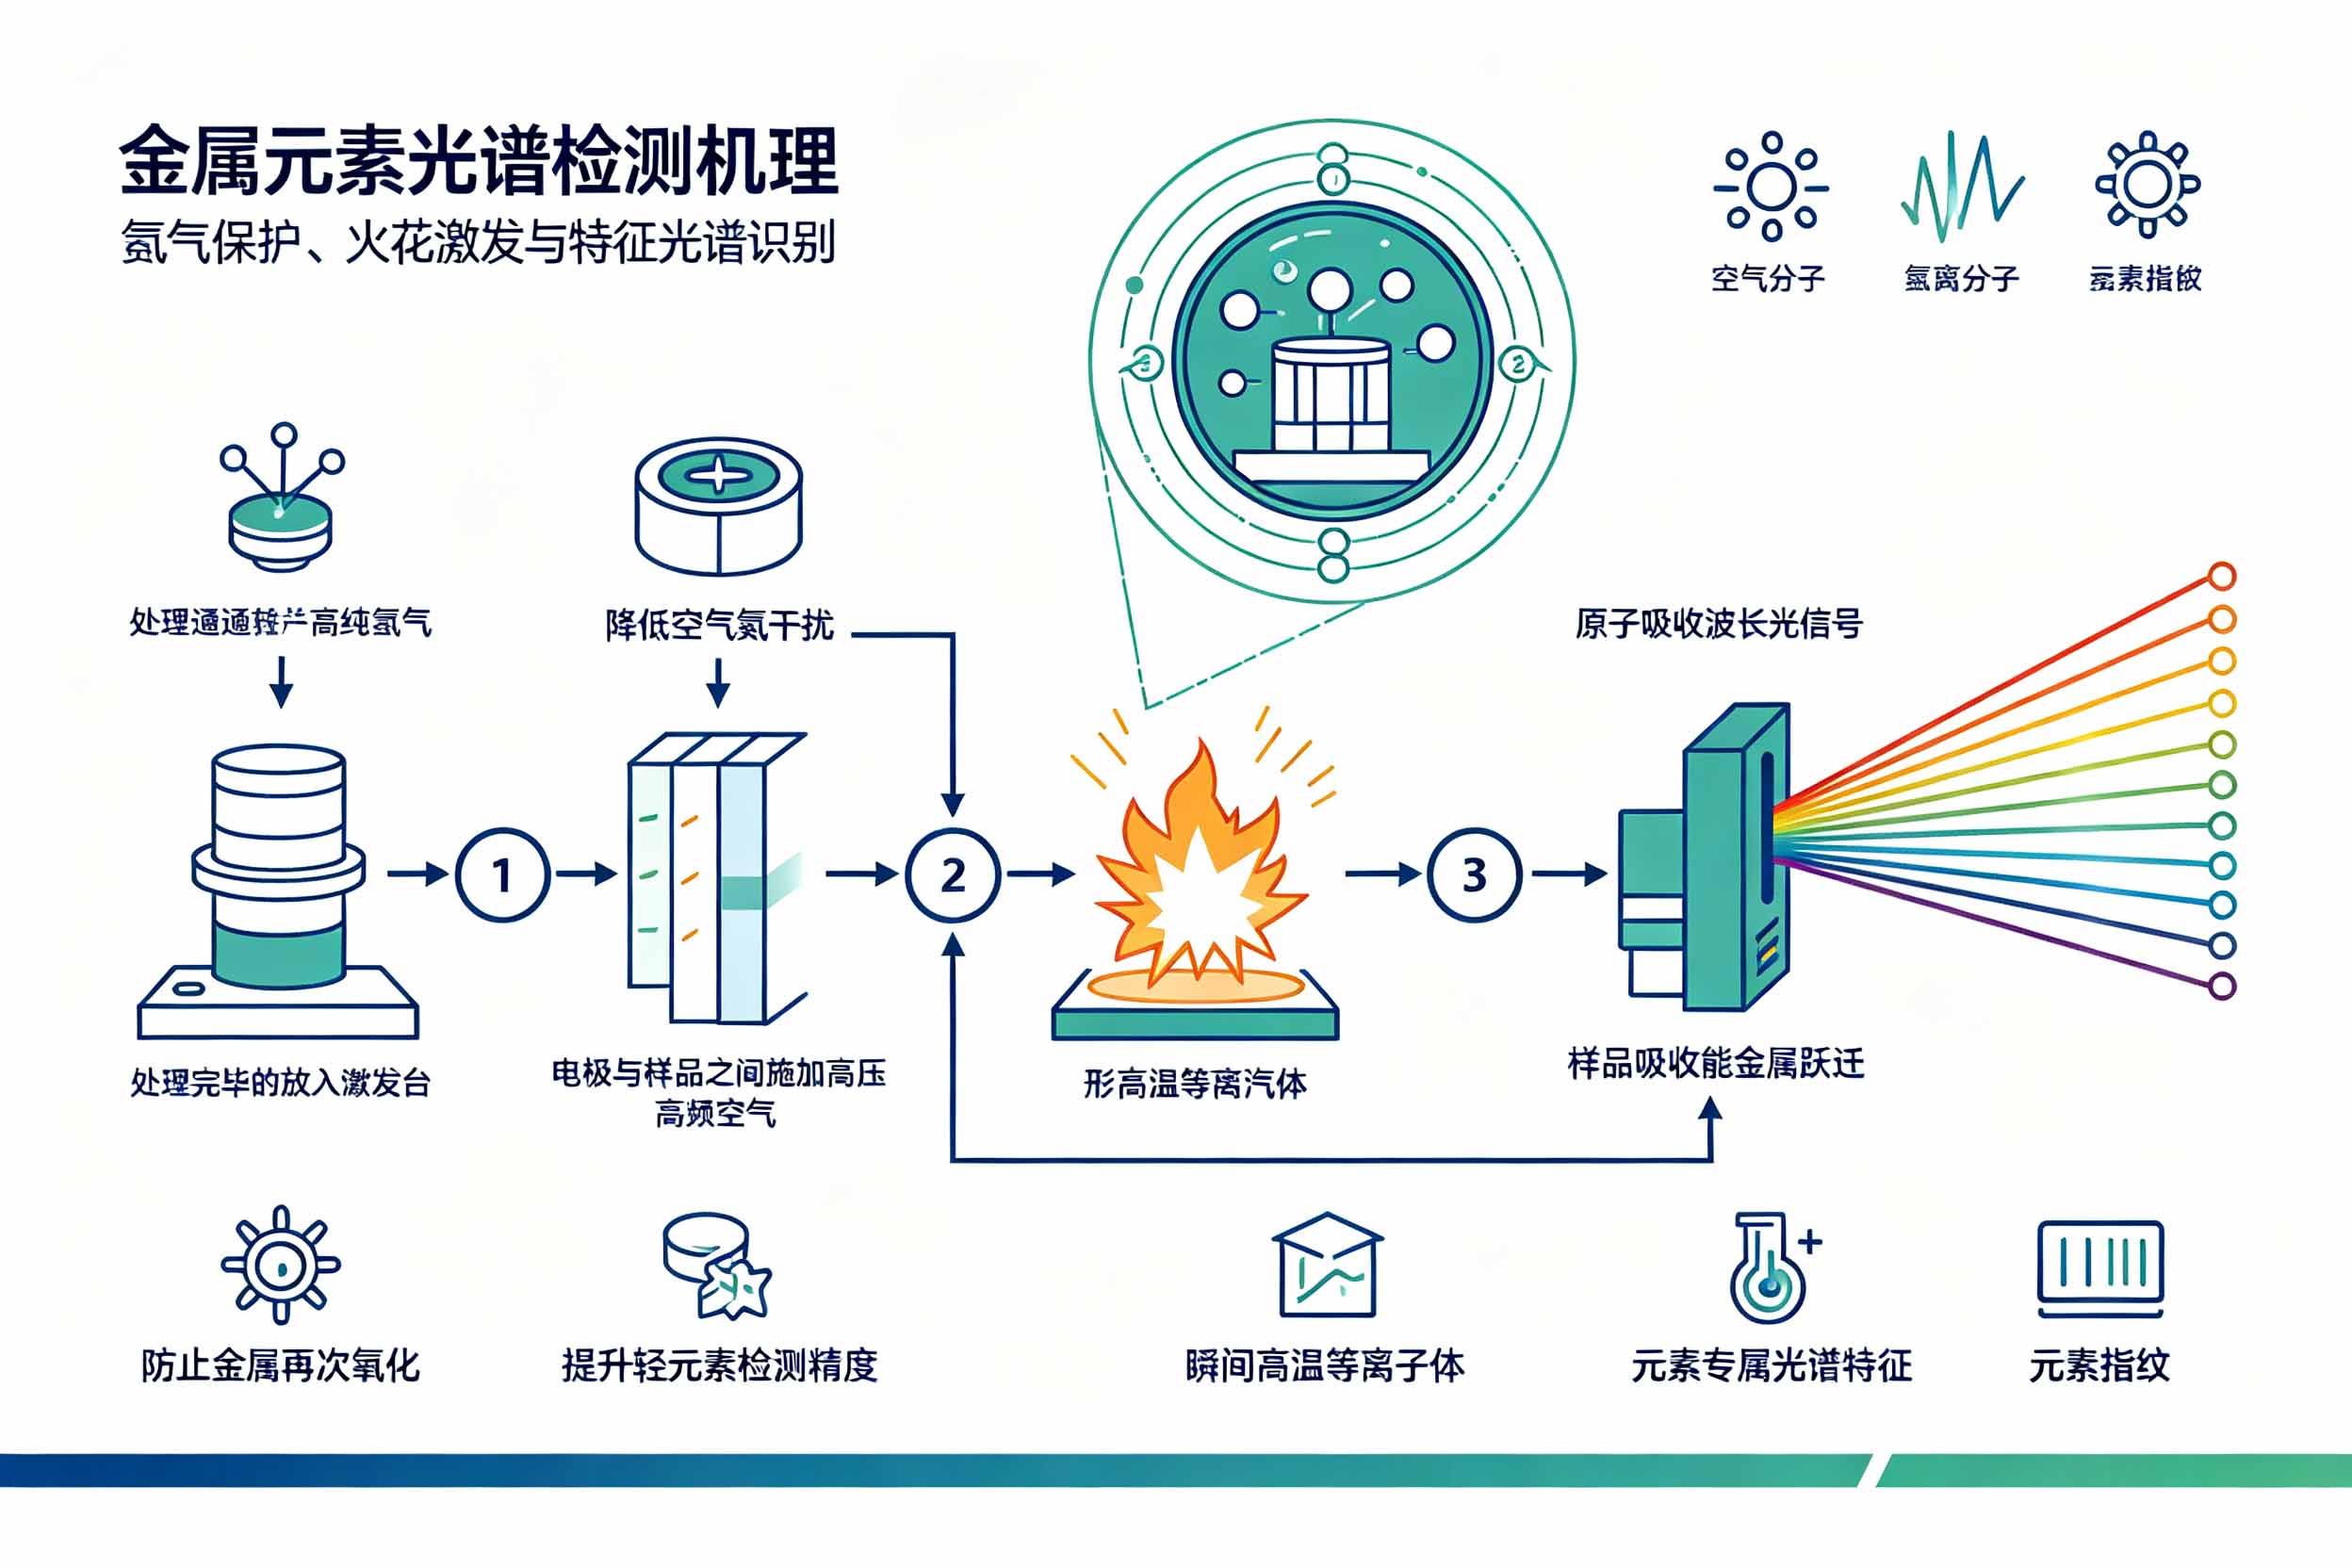
金属样品火花直读光谱检测流程分析图
正式检测时,将处理完毕的样品放置在激发台,仪器向激发腔通入高纯氩气,把腔内空气置换排出,氩气保护既可以避免火花激发过程中金属样品再次氧化,也可以隔绝空气中氮元素对检测信号造成干扰,这一步对碳、硫、磷等轻元素的精准检测尤为关键。电极与待测金属样品之间施加高压,产生高频火花放电,瞬间形成高温等离子体,样品表面微小区域的金属被汽化,金属原子吸收能量跃迁到高能级,高能状态并不稳定,原子迅速回落至低能级,向外释放出对应元素独有的特征波长光信号,每一种金属元素都拥有专属的光谱特征,相当于金属的元素指纹。
混合的复合光被导入分光系统,光栅将复合光按照不同波长进行色散拆分,拆分后的各类特征谱线投射到光电检测器上,光信号被转化为可以读取的电信号,谱线的信号强度和样品内部对应元素的含量存在对应关系,仪器调取前期建立的校准曲线,将采集到的谱线强度换算成各类元素具体质量分数,在数十秒之内就可以输出全部待测元素的检测数据,同时匹配内置牌号数据库,完成材料牌号的初步判定。为降低偶然误差,同一个检测点位一般会进行多次激发,取多次检测的平均值作为最终检测结果,检测完成之后所有检测数据、样品编号、检测时间全部留存归档,满足锅炉压力容器行业质量追溯的管理要求。
在锅炉压力容器实际生产检验当中,直读光谱仪的检测场景覆盖生产全链条。原材料入库阶段,对钢板、锻件、管件开展抽检复核,核对实物成分和材质证明书是否一致,从源头规避混料错料问题;下料加工之后,对切割后的零部件再次复核,避免多牌号物料生产过程中发生混用;焊接作业之前,核验母材以及焊材成分,保障焊接工艺匹配;焊接完成后,对焊缝区域开展检测,核查焊缝合金元素含量,排查焊接过程合金元素烧损带来的隐患;成品出厂以及设备定期检验阶段,也可以借助移动式直读光谱仪对设备关键部位开展现场材质核验,弥补实验室取样检测的局限。
当然直读光谱仪检测也存在相应的使用条件,需要样品具备导电的金属基体,表面处理质量会直接左右结果准确度,针对部分薄壁、细小异形工件,需要搭配专用夹具或者制样之后再检测。检测结果输出之后,技术人员会结合锅炉压力容器相关国家标准、设备设计文件对数据进行研判,当元素含量超出标准允许范围,就判定材质不符合使用要求,杜绝不合格材料投入承压设备制造。
整体来看,直读光谱仪凭借检测速度快、多元素同步检测、分析精度良好的特点,改变过去传统化学湿法分析周期长、操作繁琐的短板,把材质成分核验落到生产的各个环节,以成分数据把控锅炉压力容器用材质量,为特种设备安全运行提供坚实的技术支撑,是承压设备制造行业质量管控体系里不可或缺的检测手段。